Știri din industrie
Acasă / Ştiri / Știri din industrie / De ce este important designul matriței în interior pentru calitatea pieselor de cauciuc personalizate și timpul de livrare


2026-10-26
Un cumpărător de nivel 1 trimite o notificare de modificare a ingineriei pentru un manșon de cauciuc turnat prin compresie: grosimea peretelui cu 0,3 mm, duritatea țintă a fost mutată de la 60 la 65 Shore A. Dacă furnizorul trimite acea revizuire la un magazin de scule din exterior, cumpărătorul așteaptă o săptămână pentru o ofertă și încă două pentru unealta modificată. În cazul în care furnizorul proiectează și prelucrează matrița în interior, revizuirea este în mod normal cotată în 48 de ore, iar primele piese de probă sunt pe bancă în cinci zile. Acest decalaj este motivul design intern al matrițelor contează pentru calitatea pieselor de cauciuc personalizate și timpul de livrare.
Pentru o componentă de cauciuc personalizată, matrița nu este un detaliu de producție; este definiția produsului. Geometria cavității, compensarea contracției, aerisirea, canelurile și poziția liniei de separare decid dacă piesa etanșează, se potrivește și supraviețuiește ciclului său de lucru. Jiaxing Tosun Rubber & Plastic Co., Ltd. (Tosun), un producător de cauciuc din Jiaxing cu peste 250 de angajați, tratează proiectarea matriței ca pe o funcție de inginerie internă: 12 ingineri de proiectare și formulare lucrează în aceeași clădire cu amestecarea materialelor, turnarea și extrudarea, iar o echipă de inspecție tehnică de 20 de persoane măsoară rezultatele.
Designul intern al matriței comprimă o iterație a sculelor de la săptămâni la zile, deoarece revizuirea desenelor, prelucrarea cavității și feedback-ul procesului au loc sub un singur acoperiș.
Fiecare revizuire de proiectare a unei scule achiziționate urmează aceeași cale lent: mașina de turnat cauciuc trimite schimbarea către un magazin de scule extern, magazinul re-cotează, încadrează lucrarea în programul său, prelucrează cavitatea, trimite piese de probă și așteaptă feedback. Două sau trei cicluri ale acestuia pe un singur program pot șterge o întreagă fereastră de lansare. O echipă de scule internă omite complet pașii de cotare și programare.
Diferența se agravează pe parcursul vieții unui program. Fiecare rundă PPAP, schimbare de material și remediere a câmpului atinge aceeași buclă. a lui Tosun program personalizat de furtun turnat pentru sistemele de răcire OEM au rămas conform programului printr-o serie de revizuiri de combinare, deoarece fiecare s-a mutat direct de la inginerul de formulă la bancul de scule interne, în loc să fie în oraș.
Harta de toleranță a unei piese din cauciuc turnat prin compresie este fixată atunci când cavitatea este proiectată, nu atunci când presa se închide.
Cauciucul se contractă după întărire și nu se micșorează uniform. În funcție de polimer, încărcarea umpluturii și durometrul, un compus tipic EPDM sau NBR se deplasează cu 1,5-3,5% între cavitate și piesa răcită. Un magazin extern de scule aplică de obicei un factor de contracție a valorii contabile desenului clientului. Când materialul sau procesul se schimbă, această presupunere se transformă în rebuturi dimensionale. Un proiectant intern aplică valorile de contracție măsurate pe compusul real, verifică rezultatul la prima execuție de probă și corectează cavitatea înainte de începerea producției.
| Decizia de proiectare a matriței | Ceea ce controlează | Eșec tipic atunci când este externalizat |
| Alocația de contracție a cavității | Dimensiunile finale exterioare și interioare | Piesele sunt supradimensionate sau subdimensionate la PPAP; geometria respinsă |
| Linie de despărțire și caneluri flash | Grosimea blitzului, efortul de tăiere, suprafața de etanșare | Urme de rupere și trasee de scurgere pe buzele de etanșare a garniturii |
| Amplasarea ventilației | Capcane de aer, linii de tricot, umplere a cavităților | Golurile din colțurile de ultima umplere eșuează sub presiune |
| Schițare și ejectare | Deformarea tensiunii și deformarea piesei | Pereții subțiri de burduf se întind sau se despart în timpul decupării |
| Oțel cavitate și finisaj de suprafață | Comportamentul eliberării și textura suprafeței | Menținerea în producție; defecte de suprafață pe fețele de etanșare |
Planificarea toleranței față de un proces cunoscut este ceea ce separă o piesă de cauciuc care trece inspecția primului articol de una care necesită trei runde de ajustări a sculei. O garnitură cu buză de etanșare de 0,4 mm, un burduf cu un perete de 1,2 mm sau un suport de flanșă cu inserții lipite depind toate de același lucru: o cavitate proiectată de cei care o vor rula.
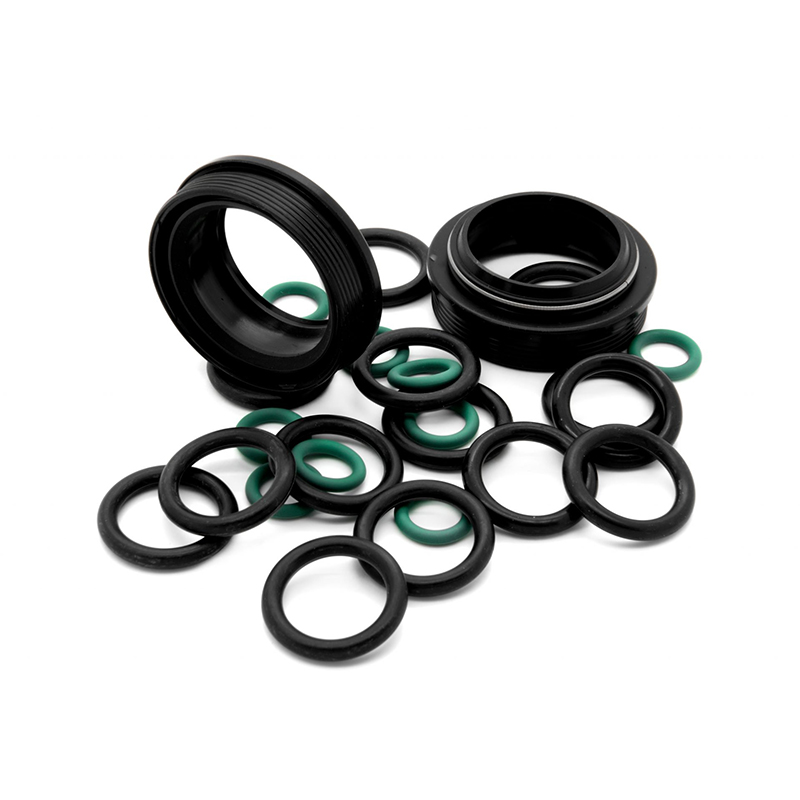
 Garnituri și garnituri din cauciuc cu flanșe pentru planificarea toleranței dimensionale Această pagină de produs detaliază garniturile de cauciuc cu flanșe în mai mulți compuși, susținând accentul pus în paragraful pe proiectarea cavității și planificarea toleranței. Examinați opțiunile de material și aplicațiile de etanșare pentru a alinia comportamentul compusului cu contracția și curgerea estimate. Vizualizare produs →
Geometria matriței și compusul de cauciuc trebuie dezvoltate împreună, deoarece contracția, curgerea și comportamentul lipirii se modifică ori de câte ori se schimbă oricare parte.
O ajustare a durității de la 60 la 70 Shore A modifică comportamentul curgerii și contracția post-întărire. O trecere de la EPDM la un amestec de silicon modifică unghiurile de tiraj, aerisirea și tratamentul de eliberare. Dacă dezvoltarea compușilor și proiectarea matrițelor se află în organizații diferite, fiecare modificare a materialului declanșează o tăiere costisitoare a sculelor. Când aceiași ingineri le dețin pe ambele, matrița este proiectată în funcție de curba reală de întărire și formularea este ajustată pentru a umple cavitatea în mod curat.
Compensarea contracției is the practice of sizing the tool cavity larger than the target part dimension by the material's measured post-cure shrinkage, which for many EPDM and NBR compounds ranges from 1.5% to 3.5%. Done correctly, it converts a cavity dimension directly into an in-tolerance molded dimension.
Părțile complexe fac vizibilă interdependența. Un burduf de cauciuc cu pereți ondulați subțiri necesită curgere precisă și geometrie de deformare; o diafragmă armată cu țesătură necesită zone de deformare controlată care să se alinieze cu conturul cavității; o montură lipită cauciuc-metal necesită o plasare a liniei de lipire potrivită cu toleranțele de inserție. Tosun împerechează cei 12 ingineri de proiectare a matriței și formule pe exact aceste grupuri de produse, astfel încât o modificare a desenului rămâne într-o buclă de feedback.
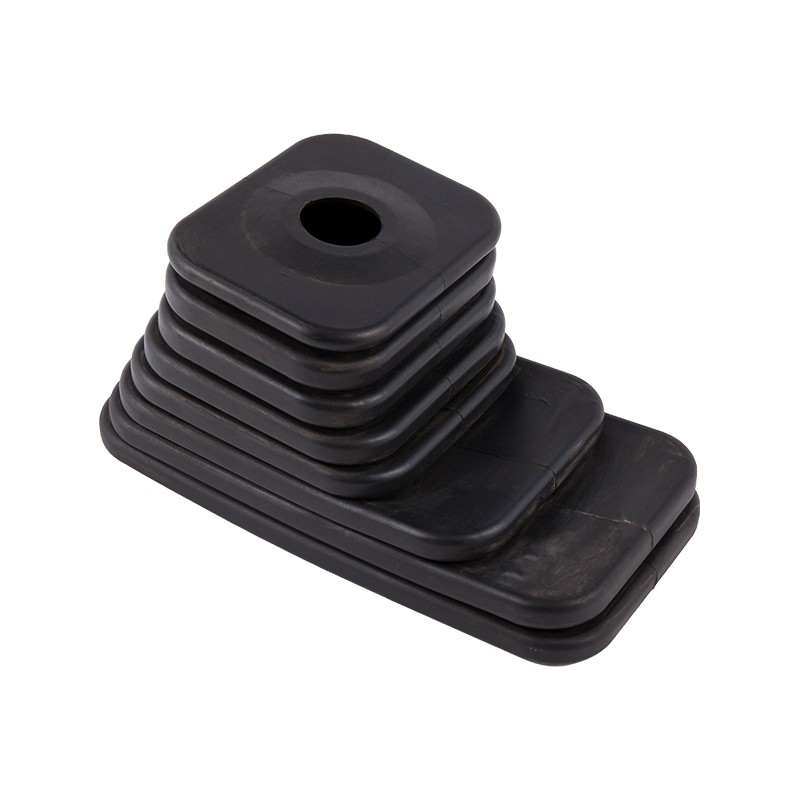
 Burduf EPDM pentru schimbător de viteze cu design personalizat de matriță Textul precedent evidențiază pereții ondulați subțiri și plasarea liniei de legătură, iar această pagină de burduf specifică intervalele de performanță EPDM și opțiunile de personalizare. Acesta demonstrează modul în care inginerii interni de matriță gestionează geometria complexă de demulare pentru aplicații auto. Vizualizare produs →
Puteți verifica capacitatea de proiectare a matriței interne cu patru întrebări directe, fără a solicita un tur al fabricii.
Același audit se aplică oricărui furnizor pe care îl evaluați. Ceea ce un magazin intern capabil demonstrează cu cifre, un model externalizat de obicei nu poate.
| Zona de audit | Dovezi ale capacității interne reale | Steagul roșu |
| Echipa de inginerie | Numiți ingineri de proiectare a matriței și formule | Cumpărăm scule de la un magazin partener |
| Prelucrare | Internă CNC, EDM or wire-cut cavity work | Toate prelucrarile cu cavitati sunt subcontractate |
| Istoricul reviziilor | Înregistrări datate de la cererea de modificare la proces | Fără înregistrări; reluare absorbită în tăcere |
| Inspecția primului articol | Măsurătorile de laborator în aceeași zi și semnarea QC | Piese trimise pentru inspecție după săptămâni |
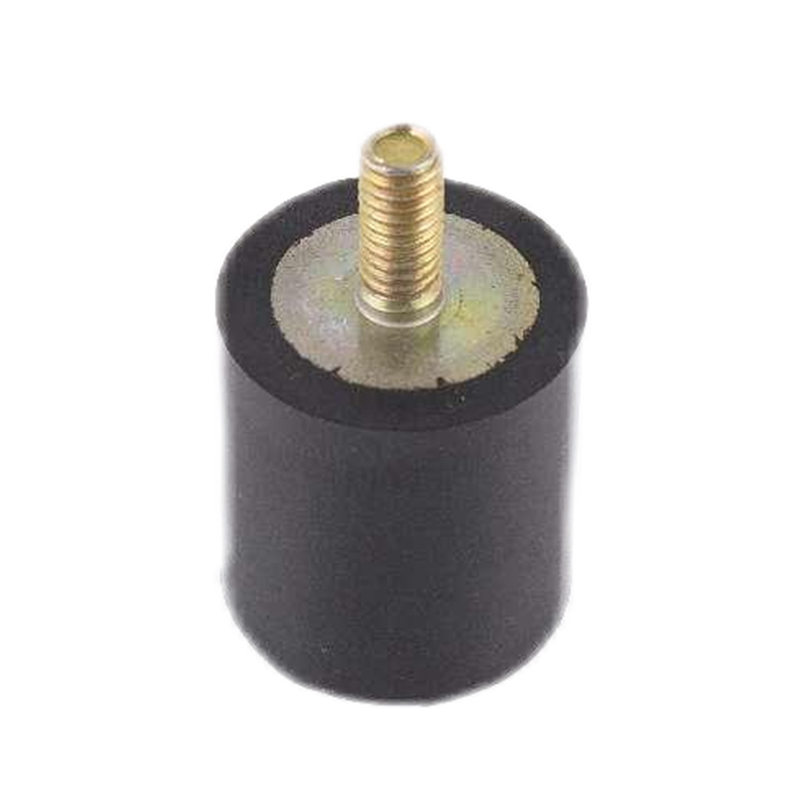
Când un furnizor trece toate cele patru verificări, decizia de cumpărare trece de la prețul pe instrument la timpul total de livrare și calitatea de primă trecere în cadrul programului. Același standard se aplică indiferent dacă piesa este o garnitură plată sau un suport lipit cauciuc-metal; suportul lipit pur și simplu necesită mai mult de la designul matriței, deoarece poziția inserției și coroana de lipire trăiesc în aceeași cavitate.
 Suporturi de izolare a vibrațiilor din cauciuc pentru proiectarea cavității lipite Această pagină de montare listează EPDM, NBR și compuși personalizabili cu capacitate de încărcare și detalii de izolare a vibrațiilor. Se potrivește discuției despre suporturile lipite cauciuc-metal, arătând modul în care poziția inserției și coroana de legătură sunt abordate în proiectarea cavității. Vizualizare produs →
Într-un program personalizat tipic, proiectarea inițială a sculelor este finalizată în 2-4 săptămâni în interior, față de 6-10 săptămâni printr-un magazin de scule extern. Pentru revizuirile în timpul PPAP sau după eșecurile câmpului, intervalul este de 3-5 zile față de 2-4 săptămâni pe buclă.
Nu de la sine. Toleranțe mai strânse provin din proiectarea cavității față de contracția și curgerea compusului real, apoi măsurarea primelor articole cu aceeași echipă. Designul intern al matriței creează condițiile pentru acea buclă; nu garantează singur rezultatul.
Da. Chiar și o garnitură plată depinde de compensarea contracției, de amplasarea canelurii și de locația liniei de despărțire. Piesele mai simple au, de asemenea, cea mai mică marjă de inginerie, astfel încât o cavitate inexactă apare ca rebuturi în prima serie de producție.
Puneți cele patru întrebări de audit: împărțirea numărului de inginer, locația prelucrării cavității, înregistrările de revizuire și timpul de răspuns la primul articol. Un furnizor cu capacități interne reale va răspunde tuturor celor patru cu nume, date și rezultate măsurate.
Centrul de produse
Cauciuc pentru a introduce legătura Produse de cauciuc extrudate Furtun de cauciuc Produse modelate personalizateLink -uri rapide
Contactaţi-ne
Drepturi de autor ©
Jiaxing Tosun Rubber & Plastic Co., Ltd.
Toate drepturile rezervate.
Produse personalizate din cauciuc și materiale plastice