Știri din industrie
Acasă / Ştiri / Știri din industrie / De la desen la livrare: cum susțin producătorii de cauciuc personalizat ciclurile de dezvoltare OEM


2026-10-12
Un ciclu de dezvoltare OEM pentru o componentă de cauciuc personalizată începe atunci când un inginer eliberează un desen și pune o întrebare: poate această piesă să fie turnată, în acest material, la această toleranță, suficient de rapid pentru a proteja o dată de lansare? Pentru burduf, garnituri, furtunuri și suporturi lipite, cele 12 până la 18 săptămâni dintre extragere și livrare ascund de obicei mai mult risc decât cost. La Jiaxing Tosun Rubber & Plastic Co., Ltd., un producător personalizat de cauciuc care operează o fabrică de 15.000 de metri pătrați în Jiaxing, China, această fereastră se comprimă la 9 până la 10 săptămâni, deoarece revizuirea design-for-manufacturability (DFM), selecția materialului, proiectarea matriței, eșantionarea și inspecția rulează în paralel, mai degrabă decât în secvență. Diferența dintre un furnizor de componente și un partener de dezvoltare apare în primele cinci zile lucrătoare de la sosirea desenului.
Un producător de cauciuc personalizat comprimă un program OEM prin rularea a șase fluxuri de lucru simultan: DFM, definiție compusă, instrumente, eșantionare, validare și producție în serie. Fiecare flux de lucru aparține unei funcții diferite în interior, dar OEM-ul le vede ca o singură cronologie. Echipa de ingineri gestionează ipotezele de curgere a matriței și contracție, echipa de materiale amestecă și testează compușii de testare, atelierul de scule taie oțel, iar echipa de inspecție pregătește planuri de măsurare. Când aceste echipe raportează unui proprietar de proiect, OEM evită modul clasic de defecțiune în care o matriță ajunge înainte ca compusul să fie validat.
| Faza de dezvoltare | Decizia OEM | Acțiunea furnizorului de cauciuc | Durata tipică |
| Eliberarea desenului | Geometrie blocare, toleranțe, finisare a suprafeței | Revizuirea DFM, verificarea modelabilității, intrarea contracției | 3-5 zile |
| Definirea materialului | Setați cerințele de temperatură, fluid, ozon și încărcare | Recomandare compusă cu date de testare | 5-7 zile |
| Proiectarea sculelor | Aprobați conceptul de mucegai și numărul de cavități | Calitatea oțelului, linie de despărțire, locația porții | 7-14 zile |
| Prelevarea de probe | Testați potrivirea, funcționarea și etanșarea | Model de turnare, raport dimensional, primul articol | 10-21 zile |
| Validare | Semnarea testelor de anduranță și de mediu | Testare lot, certificate de materiale, dosar PPAP | 2-4 săptămâni |
| Rampă de producție | Programați alimentarea liniei și stocul de siguranță | Controlul procesului, inspecția finală, ambalarea | Continuă |
Observați suprapunerea. Revizuirea DFM se finalizează în timp ce OEM-ul încă finalizează ciclul de funcționare, iar proiectarea matriței începe înainte ca validarea compusului să se termine când furnizorul execută teste în paralel. Pentru un capac turnat, cum ar fi un portbagaj de schimbare a vitezei sau un burduf de suspensie, aceeași matriță care produce primul articol este utilizată ulterior pentru producția în serie, astfel încât mostrele de aprobare reflectă capacitatea reală de proces.
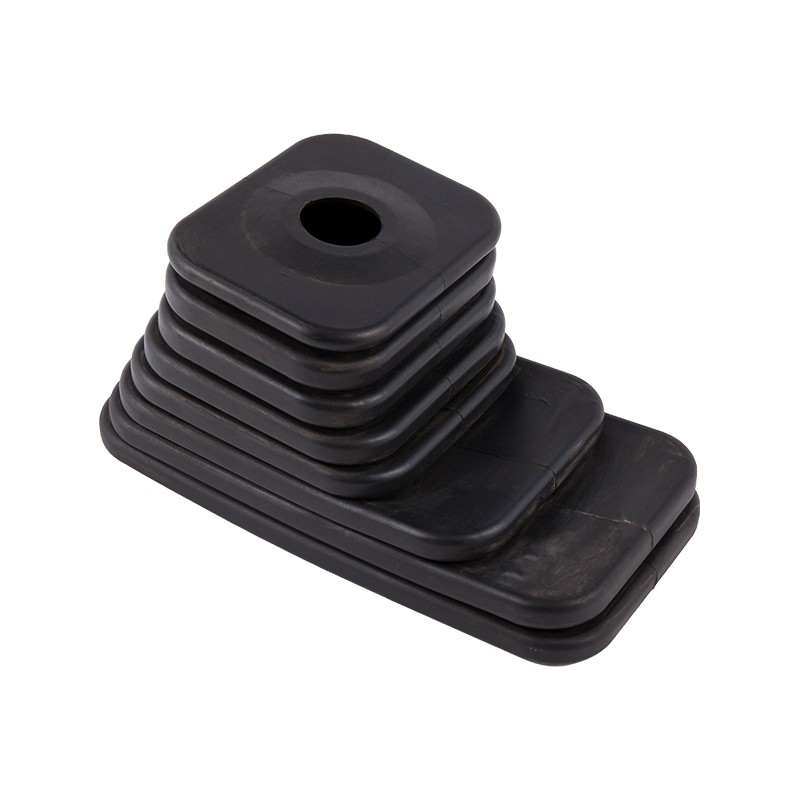
 Capac de praf EPDM pentru schimbătorul de viteze, burduf, pentru aplicații auto Acest burduf EPDM protejează sistemele de schimbare a vitezelor cu rezistență la temperatură de la -40°C la 150°C. Designul său flexibil se potrivește vehiculelor de pasageri, comerciale și de teren, făcându-l relevant în timp ce revizuiește aprobarea matriței pentru mostrele de prim articol. Vizualizare produs →
Odată ce DFM este deconectat, sculele se mută la linie de producție de turnare în aceeași săptămână, OEM aprobă conceptul matriței.
Viteza și calitatea feedback-ului DFM îi spun unui OEM dacă un producător personalizat de cauciuc va proteja ciclul de dezvoltare sau îl va consuma. Un furnizor capabil răspunde în trei până la cinci zile lucrătoare cu informații concrete: unghiul de tiraj, linia de despărțire, echilibrul grosimii peretelui și valorile de contracție a matriței. EPDM arată o contracție liniară a mucegaiului de aproximativ 1,8% până la 2,5%; siliconul poate ajunge la 3,0 la sută până la 3,5 la sută. Dacă cavitatea este tăiată fără compensare a contracției, o buză de etanșare de 50 de milimetri se poate deplasa cu mai mult de un milimetru, suficient pentru a eșua un test de scurgere.
Proiectarea pentru fabricabilitate în cauciuc înseamnă verificarea faptului că fiecare caracteristică geometrică poate fi turnată, deformată și măsurată în limitele de toleranță stabilite înainte de tăierea oricărui oțel.
Selectarea materialului fixează designul matriței, ciclul de întărire și prețul unitar, așa că un producător personalizat de cauciuc ar trebui să propună compusul înainte de a cita instrumentul. Desenul numește adesea un elastomer generic; furnizorul îl transformă într-un compus specific cu o duritate Shore A, o fereastră de service și ținte setate de compresie. EPDM rezistă la ozon și la intemperii de la -50°C la 150°C și se potrivește furtunurilor de radiatoare, garnituri de uși și burduf. Siliconul păstrează flexibilitatea de la -60°C la 230°C pentru garniturile și capacele electrice. BNR se ocupă de ulei și combustibil. Cauciucul natural absoarbe vibrațiile ca suporturi și bare de protecție.
| Elastomer | Gama de servicii | Forța cheie | Piese OEM tipice |
| EPDM | -50°C până la 150°C | Rezistenta la ozon, intemperii si apa | Furtunuri radiator, garnituri usi, burdufuri |
| Silicon | -60°C până la 230°C | Stabilitate termică, compresie redusă | Garnituri, capace, etansare electrica |
| BNR | -30°C până la 100°C | Rezistență la ulei și combustibil | Furtunuri de ulei, garnituri de combustibil |
| Cauciuc natural | -50°C până la 80°C | Elasticitate și rezistență la rupere | Suporturi de vibrații, bare de protecție |
Când o garnitură de flanșă trebuie să mențină presiunea și căldura în aceeași îmbinare, EPDM cu set de compresie scăzută este linia de bază obișnuită, iar laboratorul de testare ar trebui să furnizeze date despre setarea compresiei și umflarea volumului înainte de aprobarea matriței.
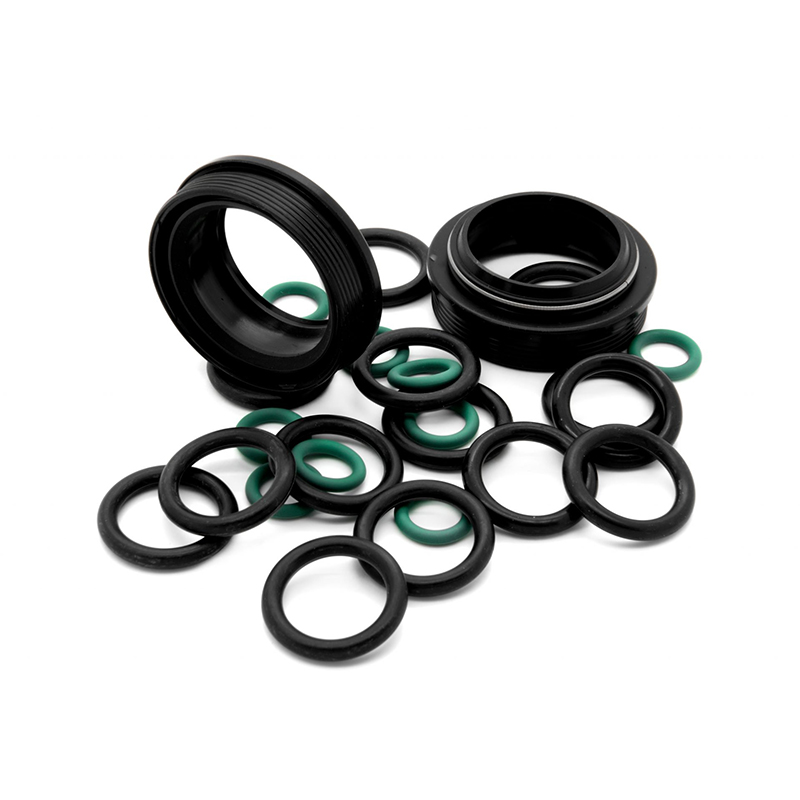
 Garnituri și garnituri din cauciuc cu flanșe în mai multe opțiuni de elastomeri Această selecție de garnituri acoperă EPDM, NBR, silicon, FKM și multe altele, cu aplicații în etanșarea cu fluide și presiune. Datele setului de compresie contează pentru îmbinările cu flanșe, așa că se potrivesc contextului validării materialelor înainte de aprobarea matriței. Vizualizare produs →
Eșantionarea paralelă, în care construcția matriței, încercările materialelor și inspecția dimensională se suprapun, comprimă ciclul de dezvoltare OEM de la aproximativ 18 săptămâni la aproximativ 10 săptămâni. Un program convențional se mișcă în ordine: așteptați matrița, așteptați materialul, așteptați raportul de testare. În prelevarea paralelă, oțelul pentru scule este tăiat în timp ce lotul compus este amestecat, iar primele lovituri sunt măsurate în aceeași săptămână în care matrița este lustruită.
Totalul scade de la 18 săptămâni la 10 săptămâni deoarece nicio fază nu așteaptă să se termine cea anterioară. Pentru profilele continue, aceeași logică paralelă trece la linie de producție de extrudare a cauciucului , unde încercările cu matrițe înlocuiesc testele cu matrițe.
Un producător de cauciuc personalizat câștigă rolul de livrare OEM numai atunci când producția de serie are aceleași toleranțe pe care le-au arătat mostrele aprobate. Extinderea este locul în care furnizorii mici eșuează: o piesă care este măsurată perfect în camera de mostre se deplasează atunci când aceeași matriță funcționează la presiunea de producție. Tosun atenuează acest lucru cu peste 250 de angajați, inclusiv 12 ingineri de proiectare și formulare de matriță și o echipă de inspecție tehnică de 20 de membri, într-o clădire de 18.000 de metri pătrați.
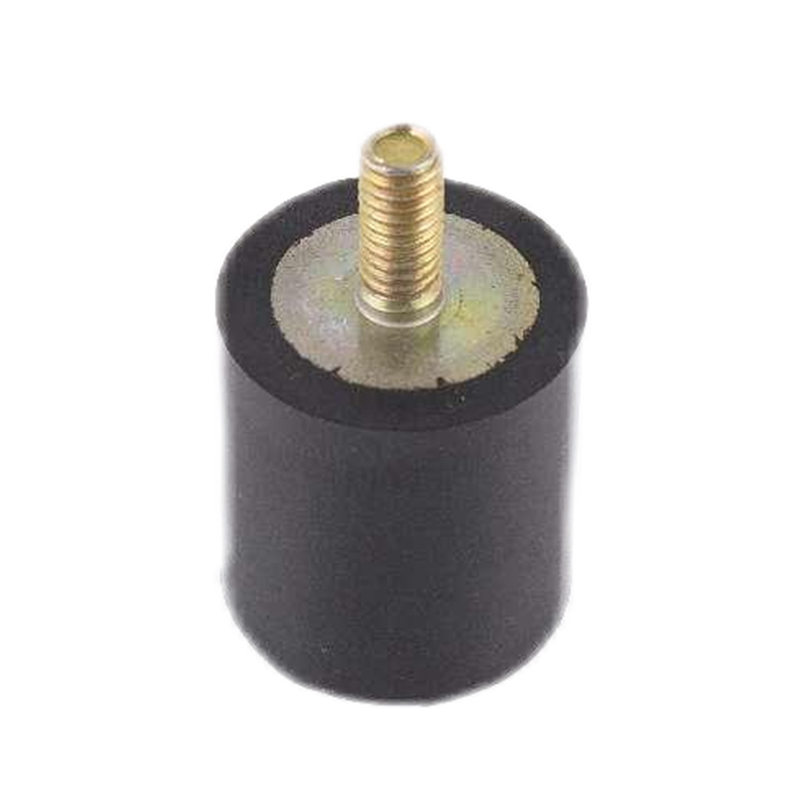
Echipa de inspecție preia materialele, piesele în proces și produsele finite, iar laboratorul de la fața locului sprijină solicitările de testare pe care clienții OEM le plasează de obicei în PPAP-ul lor. Suporturile de vibrații sunt cea mai clară carcasă multimaterială: o inserție de oțel, un element de cauciuc și o interfață lipită prin polimerizare devin o componentă care trebuie să supraviețuiască ciclurilor repetate de încărcare.
 Suporturi de izolare a vibrațiilor din cauciuc pentru vehicule și echipamente industriale Aceste suporturi combină cauciucul cu inserții din oțel pentru aplicații de motor, cabină și transmisie, oferind o capacitate mare de încărcare și amortizare a vibrațiilor. Acestea ilustrează părți cu mai multe materiale relevante pentru documentația PPAP și cerințele de certificare a materialelor. Vizualizare produs →
Procesul de aprobare a pieselor de producție este pachetul de documentație pe care un OEM îl folosește pentru a confirma că un proces de furnizor poate produce piese în mod constant în limitele toleranțelor de desen. Include rapoarte dimensionale, certificate de materiale și date de capacitate.
Fiabilitatea livrării depinde de planificarea materialului, nu de noroc. Un program confirmat cu rapoarte de probă și rezultate ale testelor pe lot oferă cumpărătorului OEM un semnal clar că data lansării este protejată.
O listă de verificare de cinci minute înainte ca un desen să părăsească biroul dvs. previne cele mai frecvente întârzieri într-un ciclu de dezvoltare a cauciucului OEM.
Pentru o piesă turnată EPDM sau silicon, un ciclu tipic este de 12 până la 18 săptămâni. Cu eșantionarea paralelă și un magazin de scule integrat, aceeași piesă poate ajunge la PPAP în 9 până la 11 săptămâni, în funcție de complexitatea geometriei și de numărul de runde de iterație.
Desenul trebuie să menționeze toleranțele funcționale, intervalul de temperatură de serviciu, expunerea la fluid sau mediu, duritatea în Shore A, certificările necesare și volumul anual. Adăugarea mediului de operare ajută producătorul să recomande elastomerul potrivit înainte de începerea sculelor.
Un producător capabil folosește o echipă de inspecție dedicată, un laborator de testare, verificări în curs și documentație PPAP. Tosun, de exemplu, operează 20 de personal de inspecție tehnică și un laborator la fața locului pentru a emite certificate de materiale și rapoarte dimensionale cu fiecare lot.
Piesele turnate folosesc cavități închise și se potrivesc cu burduf, garnituri, dopuri și suporturi lipite; piesele extrudate trec printr-o matriță pentru a forma profile continue, cum ar fi benzi de protecție și garnituri de canal. Alegerea schimbă timpul de prelucrare, logica de eșantionare și feedback-ul DFM pe care îl primiți.
Centrul de produse
Cauciuc pentru a introduce legătura Produse de cauciuc extrudate Furtun de cauciuc Produse modelate personalizateLink -uri rapide
Contactaţi-ne
Drepturi de autor ©
Jiaxing Tosun Rubber & Plastic Co., Ltd.
Toate drepturile rezervate.
Produse personalizate din cauciuc și materiale plastice