Știri din industrie
Acasă / Ştiri / Știri din industrie / Extrudarea cauciucului personalizat vs. turnare: diferențele cheie și cum să decideți


2026-10-05
Un inginer de achiziții trimite o cerere de cerere pentru un profil de etanșare EPDM și primește două oferte foarte diferite: una de la un extruder, una de la un matriță. Versiunea extrudată costă mai puțin pe metru, dar nu poate forma curba de 90 de grade la fiecare capăt. Versiunea turnată se ocupă cu ușurință de îndoire, dar are o sarcină de scule de câteva ori mai mare. Aceasta este realitatea practică a extrudarii cauciucului personalizat în comparație cu turnarea: două procese care pornesc de la același compus, dar diferă complet în geometrie, cost, toleranțe și timp de livrare.
Definiția de bază
Extrudarea cauciucului este un proces continuu de formare a profilului: cauciucul neîntărit este forțat printr-o deschidere a matriței, iar secțiunea transversală rămâne identică pe toată lungimea. Turnarea cauciucului este un proces discontinuu pe bază de cavitate: fiecare parte este formată independent în interiorul unei scule închise sub căldură și presiune.
Turnarea este alegerea potrivită ori de câte ori piesa are o formă tridimensională care nu poate fi trasă printr-o matriță; extrudarea este alegerea potrivită ori de câte ori piesa este o etanșare lungă, cu profil constant, borduri de margine sau furtun.
În turnarea prin compresie, un semifabricat preformat de compus se află într-o cavitate deschisă, presa se închide, se întărește cauciucul la căldură și se formează de-a lungul liniei de despărțire. Transferul și turnarea prin injecție urmează același principiu al cavității, dar diferă prin modul în care compusul intră în unealtă. Prin contrast, extrudarea folosește un șurub sau un berbec pentru a împinge o bandă continuă printr-un orificiu în formă; Profilul este apoi întărit într-un cuptor cu aer cald, o baie de sare sau o autoclavă înainte de a fi tăiat la lungime.
Decizia începe cu desenul piesei, nu cu materialul. Ambele căi acceptă EPDM, silicon, cauciuc natural și majoritatea compușilor sintetici. Ceea ce fixează procesul este dacă geometria este continuă și prismatică sau discretă și tridimensională.
Dacă o piesă are nevoie de o secțiune transversală identică pentru doi metri, extrudarea este singurul proces economic; dacă are nevoie de tăieturi, diametre în trepte, boșaje sau inserții turnate, este necesară turnarea.
Extrudarea produce o lungime nelimitată a unei secțiuni transversale fixe. Profilul poate fi solid, gol sau coextrudat cu un al doilea material, dar forma nu poate varia pe lungime. Turnarea reproduce o cavitate tridimensională închisă la fiecare ciclu, astfel încât caracteristici precum filete interne, flanșe de montare și diafragme armate cu material textil devin posibile. Graficul de mai jos compară cele două procese în cinci atribute de inginerie.
Comparația capacității procesului, scară 0-10
Mai mare este mai bine pentru fiecare atribut. Scorurile sunt comparații direcționale pentru proiecte tipice de cauciuc personalizat.
O regulă generală de încredere: dacă secțiunea transversală rămâne identică mai mult de 300 mm, extrudarea câștigă aproape întotdeauna costul. Dacă forma variază de-a lungul lungimii sale, turnarea este singura cale.
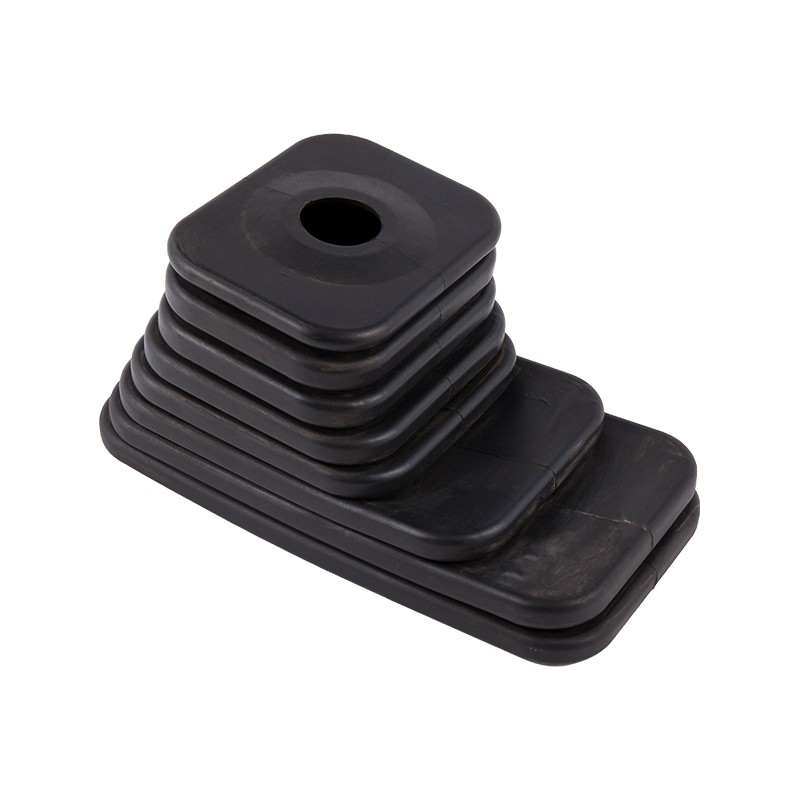
Luați un burduf de cauciuc folosit ca protecție împotriva prafului pentru schimbarea vitezelor: circumvoluțiile sale își schimbă diametrul de-a lungul axei, astfel încât nicio matriță dreaptă nu ar putea să-l producă. Piesa respectivă este turnată într-o cavitate din două părți, iar aceeași logică se aplică la garniturile de cablu, capacele și suporturile de vibrații.
 Capac de praf din cauciuc EPDM Acest burduf din EPDM se potrivește capacelor de praf pentru schimbarea vitezelor cu diametre diferite, turnate pentru forme complexe pe care extrudarea nu le poate produce. Oferă rezistență dovedită la intemperii și la ozon pentru utilizarea auto. Vizualizare produs →
Matricele de extrudare costă o fracțiune dintr-o matriță de compresie cu mai multe cavități, dar curbele de cost pe piesă se intersectează pe măsură ce volumul crește și instrumentul turnat este amortizat.
O matriță de extrudare simplă pentru un profil solid sau gol ajunge de obicei în sute de dolari, în timp ce o matriță de comprimare sau transfer de producție cu inserții cu cavitate se ridică de obicei la mii. Extrudarea începe, de asemenea, producția mai rapid, deoarece încercarea matriței este mai scurtă decât prelevarea mucegaiului. Odată ce o unealtă turnată ajunge la starea de echilibru, totuși, timpii de ciclu de una până la cinci minute pe întărire sunt tipici pentru piesele de dimensiune medie, iar uneltele cu mai multe cavități multiplică producția pe ciclu. Peste aproximativ 50.000 de piese pe an, turnarea poate oferi, prin urmare, un cost unitar mai mic pentru piesele complexe din punct de vedere geometric.
Aceeași parte poate ateriza de fiecare parte a crossover-ului, în funcție de numărul de cavități. O matriță cu patru cavități împarte costul sculei în patru părți per ciclu, ceea ce reduce pragul de rentabilitate în comparație cu o unealtă cu o singură cavitate. Aceste intervale provin mai degrabă de la cotații tipice de proiect decât de o listă de prețuri fixe; numerele exacte se schimbă cu dimensiunea profilului, numărul de cavități și compusul. Ceea ce contează este forma curbei costurilor, nu punctul exact în care se intersectează.
Piesele turnate dețin un control mai strâns asupra fețelor critice de etanșare, deoarece cavitatea fixează fiecare suprafață, în timp ce profilele extrudate au toleranțe de secțiune transversală mai slabă și nu pot captura inserțiile în timpul procesului.
| Atribut | extrudare | Turnare |
| Toleranța secțiunii transversale | /- 0,3-0,8 mm tipic | /- 0,1-0,3 mm pe dim. critice |
| Toleranță la lungimea tăierii | /- 1-2 mm | Înălțimea părții fixată prin cavitate |
| Inserții din metal sau plastic | Nu este posibil în linie | Lipit în timpul întăririi |
| Undercuts și acțiuni secundare | Nu este posibil | Posibil cu tobogane sau miezuri pliabile |
| Textura suprafeței | Finisaj trasat cu matriță | Controlat prin cavitate, poate fi texturat |
Pentru etanșarea ușii unui vehicul comercial, profilul becului extrudat oferă secțiunea transversală constantă la preț redus, în timp ce colțul turnat produce raza strânsă pe care o matriță dreaptă nu o poate face. Majoritatea sistemelor de gheare auto folosesc ambele.
Duritatea schimbă și echilibrul. Compușii foarte moi sub 30 Shore A sunt mai ușor de controlat în turnare deoarece cavitatea susține suprafața în timpul întăririi; extrudarea profilelor foarte moi necesită o manipulare atentă pentru a evita deformarea înainte de vulcanizare.
Povestea toleranței nu este o simplă victorie pentru modelare. Extrudarea are o consistență excelentă de-a lungul direcției de tragere și este adesea preferată pentru cursele lungi de etanșare drepte, în care îmbinarea segmentelor turnate ar crea căi de scurgere. Pe Tosun linie de producție de extrudare , profilele sunt vulcanizate continuu și apoi tăiate la lungimea clientului, ceea ce menține economia atractivă pentru piesele măsurate în metri și nu în milimetri.
Procesul corect este stabilit de patru constrângeri: geometria necesară, volumul anual, toleranța dimensională și dacă sunt necesare inserții sau secțiuni cu mai multe materiale.
Cele mai multe alegeri greșite de proces provin din stabilirea prețului geometriei mai întâi și al volumului în al doilea rând. Inversați această ordine și decizia devine mai clară.
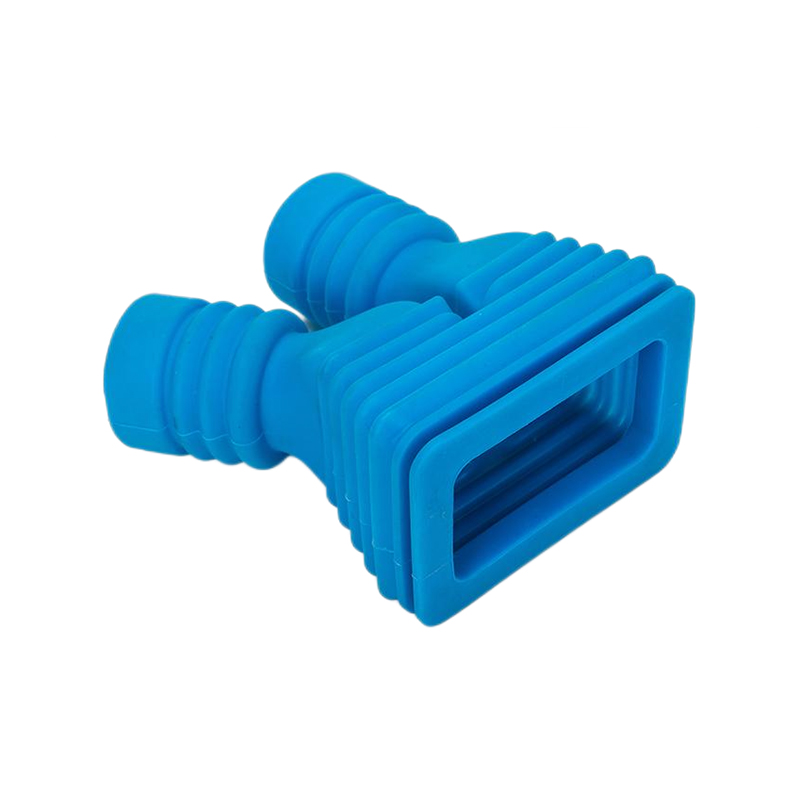
Pentru un manșon mic care etanșează un cablu care trece printr-un panou din tablă, geometria este scurtă, peretele este subțire și numărul de piese este adesea mare. Această combinație indică turnare, cu o unealtă cu mai multe cavități care se amortizează rapid. Pentru un canal lung de un metru care reține geamul ferestrei, extrudarea este singura cale sensibilă.
 Manșon de cauciuc personalizabil pentru protecția cablurilor și a firelor Un manșon turnat protejează cablurile care trec prin panouri și este ideal pentru producția de volum mare. Disponibil în EPDM, NBR, CR sau NR cu duritate reglabilă și dimensiuni multiple. Vizualizare produs →
Cea mai rentabilă componentă de cauciuc personalizat combină adesea o secțiune constantă extrudată cu colțuri turnate, capete sau inserții lipite, ceea ce înseamnă că producătorul ar trebui să execute ambele procese în interior.
Jiaxing Tosun Rubber & Plastic Co., Ltd. operează amestecarea materialelor, pregătirea furtunurilor, turnarea și extrudarea pe un singur loc, cu 12 ingineri de proiectare și formulare a matriței și o echipă de inspecție tehnică de 20 de persoane. Această combinație contează deoarece o piesă hibridă, cum ar fi un furtun de lichid de răcire cu coturi turnate pe o tracțiune dreaptă extrudată, are nevoie de un proprietar de inginerie pentru toleranță și livrare, nu doi furnizori care negociază o îmbinare cu lipici.
Exemplele hibride comune includ:
Atunci când un singur furnizor controlează atât matrița de extrudare, cât și matrița de comprimare, tranziția între procese este proiectată pe planșa de desen, nu pe linia de asamblare. Îmbinările turnate pe extrudate sunt testate ca ansambluri complete înainte de eliberare.
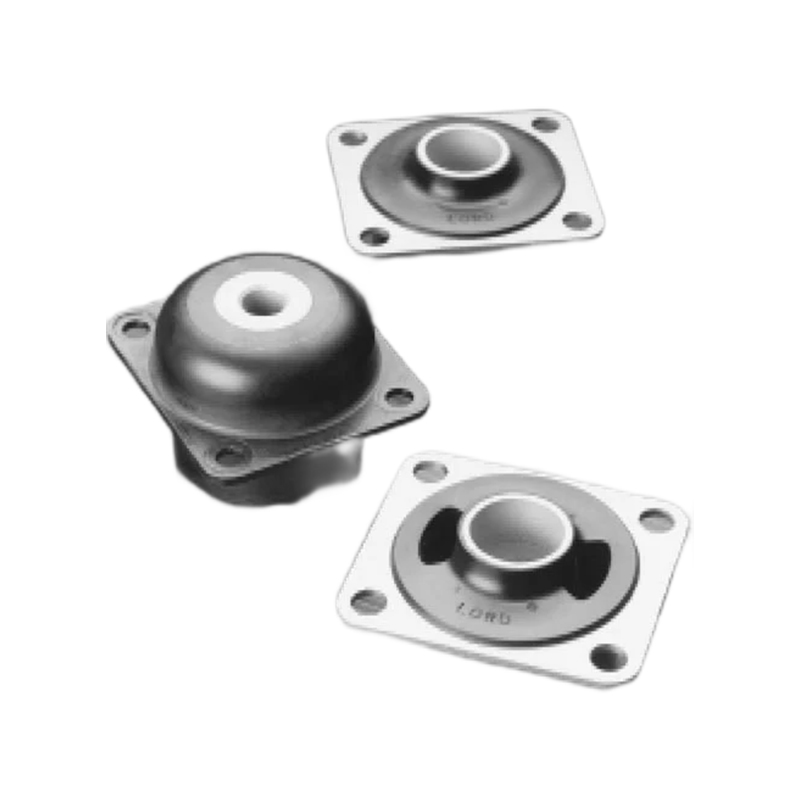
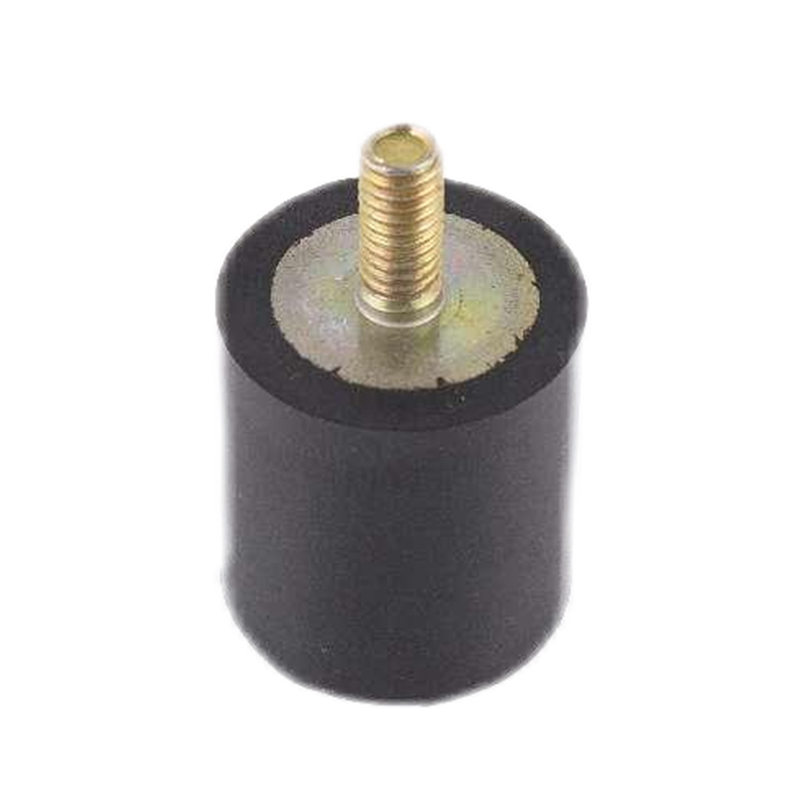
Aici intră și expertiza în legătură. Un suport turnat din cauciuc pe metal care absoarbe vibrațiile poartă o inserție care trebuie să rămână aliniată în timpul întăririi; o garnitură de etanșare extrudată nu poartă nicio inserție. Înțelegerea unde se duce insertul decide de obicei ce variantă de turnare este utilizată pe compania companiei linie de producție de turnare .
 Garnituri extrudate pentru ferestre și uși din diverși elastomeri Aceste etanșări extrudate asigură rezistență la intemperii ușilor și ferestrelor din sectoarele de transport, construcții și marine. Alegeți dintre EPDM, CR, silicon sau FKM cu culori personalizabile. Vizualizare produs →
Nu. Extrudarea formează un profil continuu și nu poate poziționa o inserție în interiorul matriței. Inserțiile sunt fie turnate în timpul ciclului de întărire, fie lipite ulterior într-o operațiune secundară.
Turnarea realizează în mod obișnuit toleranțe mai strânse pe caracteristicile tridimensionale critice, cu /- 0,1-0,3 mm comun la dimensiunile controlate de cavitate. Extrudarea menține o geometrie precisă a secțiunii transversale în direcția de tragere, dar are toleranțe de profil mai slabe, de obicei /- 0,3-0,8 mm.
Nu. Extrudarea are un cost de intrare mai mic al sculelor, dar turnarea poate deveni mai ieftină per parte la volume mari, deoarece uneltele cu mai multe cavități întăresc mai multe piese pe ciclu și elimină etapele secundare de îmbinare pe geometrii complexe.
Da. Furnizorii care rulează ambele procese, cum ar fi Jiaxing Tosun Rubber & Plastic Co., Ltd., pot proiecta ansambluri hibride cu secțiuni extrudate și detalii turnate sub un singur sistem de calitate, care simplifică toleranțele, testarea și livrarea.
Răspuns rapid: extrudare pentru profile lungi constante, turnare pentru piese 3D complexe și o abordare hibridă când ambele caracteristici apar într-un singur ansamblu.
Centrul de produse
Cauciuc pentru a introduce legătura Produse de cauciuc extrudate Furtun de cauciuc Produse modelate personalizateLink -uri rapide
Contactaţi-ne
Drepturi de autor ©
Jiaxing Tosun Rubber & Plastic Co., Ltd.
Toate drepturile rezervate.
Produse personalizate din cauciuc și materiale plastice